ENG
Az ipari automatizálás és a nagy ciklusú speciális szekrények területén a keretanyag kiválasztása nem pusztán szerkezeti döntés, hanem teljesítményváltozó. Extrudált alumínium profilok túlléptek az alapkeretezésen, és a mozgási pontosság, a terheléselosztás és a környezeti tömítés alapvető biztosítójává váltak. Ez az elemzés a speciális profilgeometriák mögött meghúzódó mérnöki logikát boncolgatja, összpontosítva teleszkópos ajtó alumínium profil , hüvelyes alumínium profil , és azok integrálása teljes tolóajtó rendszerek .
1. Az alapvető profilgeometriák a mozgásra optimalizált ajtókhoz
Az alapvető ipari ajtók és a nagy teljesítményű speciális rendszerek közötti funkcionális különbség abban rejlik reteszelő mechanizmus és nyomkövetési interakció . Három profilcsalád uralja ezt a mérnöki teret:
1.1 Több nyomvonalas teleszkópos profilok
Olyan nyílásokhoz tervezték, ahol a belmagasság korlátozott, de a fesztávolság jelentős, több nyomvonalas teleszkópos profilok szinkronizált átfedő paneleken működnek. Minden levél tartalmaz egy külön futópályát, amely a szomszédos profilon belül fészkel, és a teljes szélesség 80%-át éri el. A teleszkópos ajtó alumínium profil jellemzően tartalmaz egy C-csatornát a vezetőgörgők számára és egy megerősített buratömítés hornyot, hogy fenntartsa a légnyomás-különbségeket tisztatéri környezetben.
1.2 Karmantyú-típus és reteszelőlécek
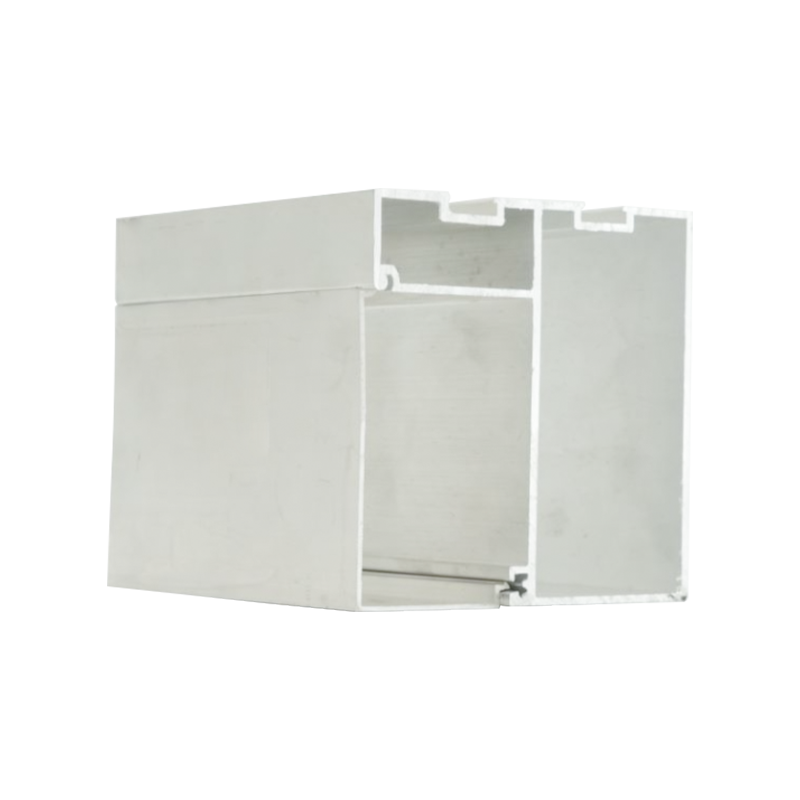
Ahol a biztonság és a levegő beszivárgása kritikus, hüvelyes alumínium profil és egymásba nyíló ajtószárnyak biztosítson egy labirintustömítést. A hüvely kialakítása egy külső üreges kamrát foglal magában, amely kisebb belső extrudálást kap, hőtörést és fizikai akadályt képezve a por ellen. A reteszelő rudak horog-mélyedés geometriát alkalmaznak: szélterhelés vagy nyomáskülönbség hatására a horog a mélyedésbe forog, önreteszelve az ajtószárnyakat kiegészítő vasalat nélkül.
2. Tolóajtó-rendszer tervezése: a síntől a szárnyig
Egy integrált tolóajtó rendszer négy egymástól függő részkomponenst igényel: felső sínprofilokat, görgős kocsikat, levélextrudálást és alsó vezetőket. Bármelyik elem meghibásodása bekötéshez, túlzott kopáshoz vagy kisikláshoz vezet.
2.1 Felső vágányprofilok és nagy teherbírású vezetősínek
Felső vágányprofilok tipikusan zárt üreges részként vannak kialakítva, fordított T-résszel vagy C-csatornával. A geometria elosztja a kocsi kerekeiről érkező terhelést két érintkezőperem között, csökkentve a pontterhelést. Nagy ciklusú alkalmazásokhoz (50 000 ciklus/év), nagy teherbírású vezetősínek kopásálló rozsdamentes acél betétet kell beépíteni az alumínium sínbe koextrudálva. Ez a bimetál konstrukció 300%-kal növeli az élettartamot a csupasz alumínium-acél érintkezéshez képest, amit 200 kg-os pontterhelés mellett végzett lineáris kopásvizsgálat igazol.
2.2 Automatikus tolóajtó kihúzások
Az érzékelő által vezérelt automatizált bejáratok térnyerése egy speciális osztályt szült automatikus tolóajtó extrudálások . Ezek a profilok beágyazott futópályákat tartalmaznak a szinkron szíjhajtásokhoz és süllyesztett csatornákat a mágnesszalag-érzékelők számára. A legfontosabb tervezési jellemző az aszimmetrikus üreges kamra – nagyobb a meghajtó oldalon, hogy elférjen a motortengelykapcsolón, kisebb a hátsó élen az egyensúly fenntartása érdekében. A ciklustesztekből származó adatok azt mutatják, hogy az integrált szalagvezetőkkel ellátott extrudálások 0,7 mm-rel csökkentik az oldalirányú vibráció amplitúdóját az utólag felszerelt szíjfelerősítésekhez képest.
Összehasonlító teljesítmény: Standard vs. speciális sajtolás
| Paraméter | Nemrmál C-csatorna | Teleszkópos / hüvely profil |
|---|---|---|
| Maximális ajtósúly (kg) | 120 | 280 |
| Levegő beszivárgás (m³/h/m @ 50Pa) | 8.5 | ≤2,1 |
| Üzemi ciklusok (nagyjavítás nélkül) | 25 000 | 75 000 |
| Termikus szünet opció | No | Integrált poliamid |
3. A tolóajtó keretének részlete: kötések és tűrések pontossága
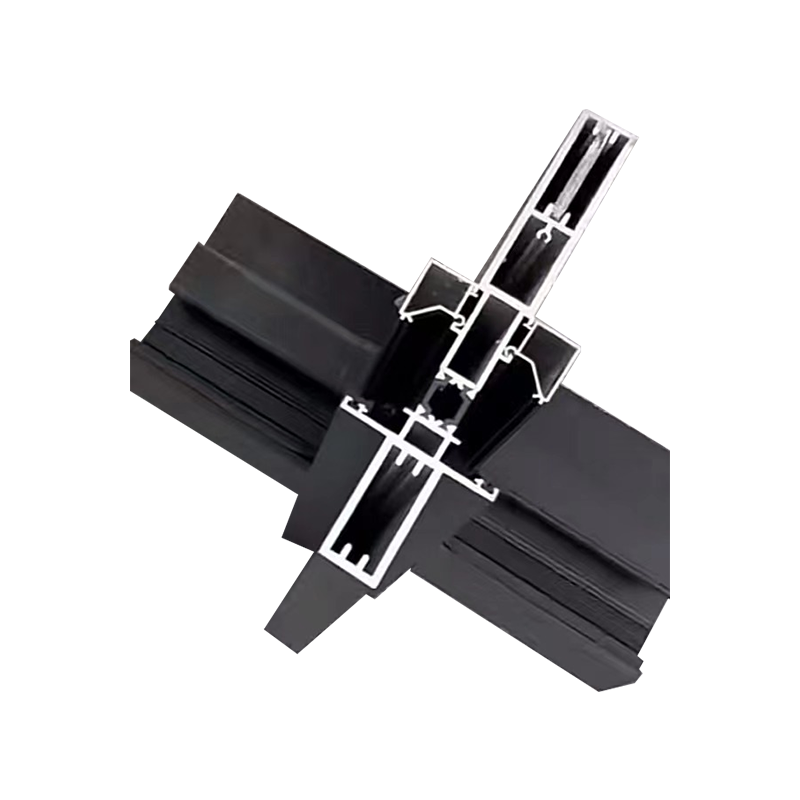
A tolóajtó keret részlet gyakran figyelmen kívül hagyott meghatározó tényezője a hosszú távú megbízhatóságnak. Az ipari keretek három kritikus szempontban különböznek a lakossági rendszerektől: a sarokkötések merevsége, a küszöb átmenet geometriája és a tágulási alkalmazkodás.
3.1 Sarokhézag tervezés
A nagy teherbírású csúszórendszereknél a belső, rozsdamentes acél tartókkal ellátott gérbevágott sarkok torziós merevsége 2,5-szeresével felülmúlják az alapvető csavaros csatlakozásokat. A keretkihúzás tartalmaz egy külön 10 mm x 3 mm-es zsebet egy rejtett sarokkonzol számára, amely lehetővé teszi a csatlakozás előfeszítését. Megfelelő nyomatékkal (15-18 Nm az M8-as rögzítőknél) a keret 100 000 működési ciklus után is méterenként 0,5 mm-en belül tartja a négyszögletességet.
3.2 Küszöb és vezető integráció
Alsó útmutatók a tolóajtó rendszers ellenállnia kell a törmelék felhalmozódásának, miközben oldalirányú kényszert kell biztosítania. Az optimális tolóajtó keret részlet süllyesztett vezetőcsatornát használ, amely 3-5 mm-rel a padlószint alatt helyezkedik el, levehető alumínium fedőlemezzel. Ez a kialakítás lehetővé teszi a tisztításhoz való hozzáférést, miközben fenntartja az alacsony, 12 mm-es lépcsőmagasságot a kocsi- vagy raklapforgalom számára. Az ipari helyszíni jelentések azt mutatják, hogy a süllyesztett vezetőcsatornák 60%-kal csökkentik a vezetőblokk kopását a gyártási környezetben használt felületre szerelt sínekhez képest.
- Emelésgátló geometria: A 15 fokos alámetszett ajakkal ellátott felső vezetőextrudálások megakadályozzák a levelek elmozdulását negatív szélnyomás hatására.
- Összenyomható időjárási tömítések: A hüvely üregébe illesztett kettős durométeres EPDM tömítések (60 shore A alap, 30 shore A ajak) elérik az EN 12207 szerinti 4. osztályú légáteresztő képességet.
- Tágulási hézagok: A 4 méternél hosszabb keretextrudálások egy rejtett tágulási toldást tartalmaznak 8 mm-es mozgási kapacitással, hogy alkalmazkodjanak a termikus mozgáshoz.
4. Kiválasztási mátrix ipari alkalmazásokhoz
A megfelelő kihúzási típus kiválasztásához az alkalmazási igényeket hozzá kell rendelni a profilképességekhez. A következő mátrix végigvezeti a mérnököket a ciklus gyakorisága, a környezet és a terhelés alapján történő döntési folyamaton.
Legjobb: hangárajtókhoz, nagy raktári válaszfalakhoz, tisztatéri légzsilipekhez. 1:3 teleszkópos arányt biztosít, 40%-kal kevesebb belmagassággal.
Legjobb: Hűtőtárolás (-30°C-ig), gyógyszergyártás, porintenzív környezet. ≤1,2 m³/h/m légszivárgást ér el.
Legjobb: Külső tolóajtókhoz, hurrikánveszélyes területekhez, nagy forgalmú bejáratokhoz. 2,5 kPa szélnyomásnak ellenáll segédreteszek nélkül.
Legjobb: Automatizált összeszerelő sorok, autómosó rendszerek, csomagkezelő ajtók. 1,5 millió ciklusra méretezett 800 kg/m terhelés mellett.
5. Anyag- és felületi teljesítményre vonatkozó referenciaértékek
A speciális ajtórendszerekhez való extrudált profilok nem általános 6063 ötvözetek. Az ipari alkalmazásokhoz 6061-T6 vagy 6005A-T6 ötvözetek szükségesek, amelyek minimális folyáshatára 240 MPa. Ugyanilyen fontos a felületkezelés:
- Eloxálás (AA15 osztály): 15 mikron vastagság, beltéri vagy mérsékelt UV-sugárzásra alkalmas. Keménység 350-400 HV.
- Poliészter porbevonat (80-100 mikron): Tengerparti vagy vegyi környezetben szükséges. A sópermettel szembeni ellenállás meghaladja az 1000 órát az ASTM B117 szerint.
- Fluor-karbon (PVDF) bevonat: Extrém UV- és ipari szennyeződésekhez. 10 év kültéri expozíció után is megőrzi színét és fényét.
Esetadatok: Korrózióállóság agresszív környezetben
Egy műtrágyagyártó üzemben végzett kezeletlen 6063-T5, eloxált és porszórt profilokat (magas ammónia és páratartalom) összehasonlító tanulmány kimutatta, hogy 18 hónap elteltével a kezeletlen extrudálások 0,3 mm-es mélységben lyukkorróziót mutattak. Az eloxált profilok felületi marása kisebb (0,05 mm), míg a porszórt profiloknál nem volt mérhető anyagveszteség. Mert automatikus tolóajtó extrudálások lemosó állomások közelében üzemelő PVDF bevonat javasolt a különböző kötőelemekből származó galvanikus korrózió megelőzésére.
6. Telepítési és karbantartási protokollok
Még a legfejlettebb extrudált alumíniumprofilok is alulteljesítenek megfelelő beszerelés és rendszeres szervizelés nélkül. A következő ellenőrző lista az iparág legjobb gyakorlatait mutatja be tolóajtó rendszers :
Telepítés: Kritikus tolerancia ellenőrzőlista
- Fejléc pálya egyenessége: maximális eltérés 1,5 mm 6 m hosszon (lézeres igazítás).
- Az oldalkeretek függőleges tengelye: 2 mm-en belül 3 m magasságonként.
- Görgő excenter beállítása: előfeszítés a maximális ajánlott lehajlás 75%-ára.
- Reteszelő rudak kapcsolódása: 5-7 mm átfedés a középső érintkezőléceknél.
Karbantartási ütemterv (nagy ciklusú alkalmazások)
- Havi: Tisztítsa meg a pálya törmelékét; ellenőrizze a görgőkarimákat, hogy nincsenek-e lapos foltok.
- Negyedévente: Ellenőrizze az összes M6/M8 rögzítőelem nyomatéktartását; kenje be a nylon vezetőket száraz szilikon spray-vel.
- Évente: Mérje meg a vezetősín kopását (cserélje ki, ha a kopás mélysége meghaladja a 0,8 mm-t); ellenőrizze a karmantyús csatlakozások tömítőcsíkjait.
7. GYIK: Extrudált profilok tervezése toló- és teleszkópos ajtókhoz
1. kérdés: Mekkora a maximális nem támogatott fesztáv egy teleszkópos ajtó alumínium profilsínhez?
A1: Szabványos nagy teherbírású sínprofilnál (80 mm szélesség x 60 mm magasság) a akasztókonzolok közötti maximális támaszték nélküli fesztáv 2,4 méter, 400 kg-ig terjedő ajtótömegig. Hosszabb fesztávhoz közbülső tartókonzolokat vagy megerősített kettős szalagprofilokat kell megadni. A műszaki irányelvek teljes terhelés mellett ≤ L/500 elhajlást javasolnak, hogy megakadályozzák a görgő beszorulását.
2. kérdés: Hogyan érnek el a hüvelyes alumíniumprofilok hőtörést anélkül, hogy a szilárdság rovására menne?
A2: A hüvelyes profiloknál "poliamid rugós" rendszert alkalmaznak: két különálló alumíniumkamra üvegerősítésű poliamid szalagokkal van összekötve (25-35% üvegszál). Ez a konstrukció a hővezető képességet 210 W/mK-ról (alumínium) körülbelül 0,25 W/mK-ra csökkenti a törésponton. A mechanikus retesz megtartja a 180 N/mm² hajlítószilárdságot, ami a legtöbb ipari ajtóalkalmazáshoz elegendő -20°C-ig.
3. kérdés: Felszerelhetek-e egy szabványos tolóajtórendszert nagy teherbírású vezetősínekkel?
A3: Az utólagos felszerelés csak akkor kivitelezhető, ha a meglévő vágányextrudálás kompatibilis rögzítési interfésszel rendelkezik (általában egy 20 mm-es T-horony vagy egy lapos 40 mm-es leszállás). Az új nagy teherbírású sínek mélyebb kerékcsatlakozást igényelnek (12 mm vs 8 mm), és gyakran szélesebb nyomtávra. A gyártók azt tanácsolják, hogy cseréljék ki a teljes felső sínegységet, hogy biztosítsák a megfelelő görgőgeometriát és terheléselosztást. A részleges utólagos felszerelések 70%-os oldalirányú vibrációnövekedést mutattak 0,5 m/s feletti sebességnél.
4. kérdés: Mi a jellemző átfutási idő az egyedi többsínes teleszkópos profiloknál?
A4: Egyedi extrudálások (egyedi keresztmetszetű szerszámok) esetén a szerszámgyártás 4-6 hetet vesz igénybe. A mintaextrudálási menetek (3-5 méteres hosszúságok) a szerszám jóváhagyását követő 2 héten belül elvégezhetők. A tömeggyártás (500 kg-os rendelések) általában 4-6 héttel a minta jóváhagyásától számítva kerül kiszállításra. A szabványos teleszkópos ajtó alumínium profilú matricák széles körben elérhetőek, és 10-14 napon belül szállíthatók.
5. kérdés: Hogyan számíthatom ki a szükséges falvastagságot egy tolóajtó-léchez?
A5: A minimális falvastagság (t) a következőképpen becsülhető meg: t = (P * W) / (2 * σ_allow * L), ahol P a szélnyomás (Pa), W az ajtó szélessége (m), σ_allow a megengedett feszültség (jellemzően 110 MPa a 6063-T6 esetében 2-es biztonsági tényező mellett), és L a zsalu hossza (m). Szabványos 3 m x 2,5 m-es ajtóknál 1,5 kPa szélzónában a minimális falvastagság 2,2 mm. A legtöbb ipari profil 2,5-3,0 mm-t használ a rögzítőnyílások beépítéséhez.
6. kérdés: Az automatikus tolóajtó-extrudálások kompatibilisek a pneumatikus meghajtásokkal?
6. válasz: Igen, de az extrudálásnak tartalmaznia kell egy dedikált pneumatikus hengercsatornát – jellemzően egy 30 mm x 20 mm-es zárt üreget, hozzáférési nyílásokkal a kapcsos rögzítéshez. Az elektromos meghajtások számára tervezett szabványos automatikus tolóajtó-extrudálások nem tartalmazzák a pneumatikus tolóerőhöz szükséges belső megerősítést (amely 6 bar nyomáson meghaladhatja az 1500 N-t). Kérjen „pneumatikus használatra kész” profilváltozatot megerősített belső bordákkal és rögzítési feltételekkel.